Прогрессивный метод изготовления износостойких литейных моделей
Е. Н. Кондаков, О. В. Волынкин
Ювелирные предприятия отливают в год около 10 млн. отливок из сплавов золота. При этом средний уровень брака составляет 12-16%. Качество отливок в большой мере зависит от чистоты поверхности и размерной точности литейных моделей, с которых изготавливаются резиновые пресс-формы.
На ювелирных предприятиях очень высока трудоемкость изготовления литейных моделей, так как их выполняют вручную из нейзильбера или мельхиора ювелиры-модельеры. Ввиду низкой коррозионной стойкости литейные модели быстро изнашиваются в резиновых пресс-формах, в результате необходим их ремонт или изготовление моделей-дублеров.
Необходимо было снизить трудоемкость изготовления литейных моделей и повысить их стойкость в резиновых пресс-формах.
Отдел металлургии ВНИИювелирпрома провел исследования по изготовлению литейных моделей методом точного литья, а также опробовал покрытия, повышающие их износостойкость. Сущность метода заключается в получении нескольких заготовок литейных моделей центробежным литьем по заранее изготовленной мастер-модели. Мастер-модель изготавливается вручную (в одном экземпляре) ювелиром-модельером, размер ее на 15-20% больше, чем окончательная отливка, так как учитывается последующее изготовление резиновой пресс-формы и заливка заготовок литейных моделей, т. е. операции, при которых происходит усадка резины, воска, металла.
Заготовки литейных моделей отливались из нейзильбера марок МНЦ-1,5-20 и БрОН 3—7 (состав компнентов, вес. %: Cu = 90,0±1,0 Sn=3,0±1,0; Ni=7,0+1,0). Для сплава марки БрОН 3—7 температура заливки составляет 1050°С, температура формы перед заливкой — 600 °С; для нейзильбера: температура заливки — 1170°С, температура формы — 700 °С.
Обычно одна из отлитых заготовок литейных моделей дорабатывается ювелирами вручную в соответствии с чертежом. Остальные заготовки литейных моделей — резервные, они поступают в работу, если забракована первая литейная модель.
С целью повышения стойкости литейных моделей в резиновых пресс-формах были опробованы следующие покрытия:
— электролитические (никель, хром, золото, медь—никель, никель—золото, медь—никель—золото);
— ионно-плазменное напыление;
— нитрид титана, карбид титана, карбонитрид титана.
Покрытия наносились на полированные литейные модели и образцы диаметром 20 мм, толщиной 2 мм и модели из нейзильбера и сплава марки БрОН 3—7. Толщина покрытий была в пределах 2-4 мкм. Шероховатость поверхности (чистота) определяли с помощью профилографапрофилометра до и после нанесения покрытий. По полученным данным она существенно не менялась и составляла
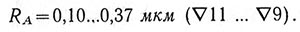
Образцы и литейные модели испытывались на коррозионную стойкость в резине. Изучалось состояние образцов и моделей после запрессовок в резину в следующем режиме: температура — 150°С, выдержка — 1 ч. После каждой запрессовки определяли: шероховатость поверхности, способность к налипанию резины и наличие отслаивания покрытия.
Состав покрытий, чистота поверхности и количество запрессовок до выявления дефектов покрытий представлены в табл. 1.
Таблица 1
| Состав покрытия | Количество запрессовок | Характеристика дефектов покрытия |
|---|---|---|
| БрОН 3—7 без покрытия | 3 | Налипание резины |
| Нейзильбер без покрытия | 5 | " " |
| Карбид титана | 20 | " " |
| Нитрид титана с подслоем титана | 30 | Дефекты отсутствуют |
| Карбонитрид титана | 25 | Слабое налипание резины |
| Хром | 30 | Дефекты отсутствуют |
| Никель | 8 | Отслаивание покрытия |
| Медь — никель | 12 | " " |
| Медь — никель — золото | 15 | " " |
| Никель — золото | 15 | " " |
Проведенные исследования показали, что наиболее высокой стойкостью в резине отличались образцы с покрытием из нитрида титана, карбида титана, карбонитрида титана, полученные методом ионно-плазменного напыления, и образцы с покрытием из хрома электрохимическим методом.
С учетом сложности оборудования и технологии для ювелирных заводов наиболее перспективно нанесение на модели электролитического хрома, поэтому отработке этого процесса было уделено особое внимание.
В результате исследований была выбрана наиболее оптимальная плотность тока и температура ванны: iк = 40 А/дм2; tв = 40-60°С. Толщина покрытия находилась в пределах 1-3 мкм.
Рекомендуемые режимы хромирования литейных моделей в зависимости от групп сложности отливок по ОСТ 25 879—79 приведены в табл. 2.
Опробование покрытия из нитрида титана и хрома введены в техническую документацию как обязательные при изготовлении литейных моделей из нейзильбера и сплава марки БрОН 3—7. Процесс изготовления износостойких моделей внедрен на ЛПО «Русские самоцветы», Алма-Атинском и Бакинском ювелирных заводах.
Таким образом, выявлена возможность изготовления литейных моделей методом центробежного литья, что дает возможность значительно снизить трудоемкость их изготовления. Кроме того, разработаны покрытия для литейных моделей из нитрида титана и хрома, позволяющие повысить износостойкость моделей в резиновых пресс-формах в три-пять раз.
Отработаны оптимальные режимы хромирования литейных моделей применительно к группам сложности ювелирных изделий.
Показано, что наиболее простой и экономически выгодный способ нанесения покрытия на литейным модели — электрохимическое хромирование.
Таблица 2
| Группа | Вид | Описание | Площадь поверхности модели, дм2 | Сила тока, устанавливаемая по амперметру выпрямителя, A | Время выдержки эталона в ванне (мин) для получения покрытия толщиной 1 мкм |
|---|---|---|---|---|---|
| 1 | a | Цельнолитые кольца массой 10 г и более | 0,07-0,11 | 2,8-4,4 | 2,5-3 |
| б | Гладкие плоские элементы ювелирных изделий: ободки колец, цельнолитые кольца простой формы. Литейный размер поперечного сечения (толщина сечения) отливок не менее 1,0 мм | 0,03-0,05 | 1,2-2,0 | ||
| 2 | a | Отдельно отливаемые касты, касты-венчики с толщиной сечения более 0,6 мм | 0,013-0,024 | 0,52-0,56 | 2,5-3 |
| б | Отливаемые отдельно детали массой до 0,8 г с толщиной сечения более 0,6 мм | 0,013-0,024 | 0,52-0,56 | ||
| 3 | Объемные детали ювелирных изделий с рельефным рисунком (кулоны, верхушки, серьги), цельнолитые кольца с ажурной шинкой, с развитыми кастами. Толщина сечения более 0,6 мм | 0,072-0,135 | 2,88-5,4 | 2,5-3 | |
| 4 | Объемные ювелирные изделия с глубоким рельефом, с наличием ажурных элементов, скани и филиграни, диаметром менее 0,6 мм | 0,088 | 3,52 | 2,5-3 |